Jarak pemasangan menetapkan sentuhan
Jarak pemasangan dari puncak kon pitch ke permukaan lokasi meletakkan sentuhan gigi. Apabila ia berubah, sentuhan bergerak di sepanjang gigi, jadi ia diukur dan bukannya dianggarkan.


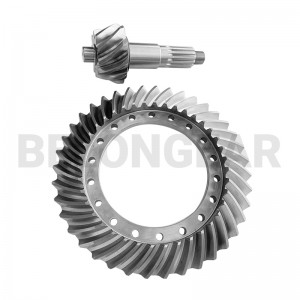
Pinion Gear Serong Lurus
Pinion ialah anggota kecil pasangan gear, dan pada set serong ia membawa lebih banyak kitaran daripada roda. Pinion ini diperbuat daripada 18CrNiMo7-6, dipotong pada mesin Gleason Phoenix dan dikisar kepada DIN 8, kemudian diukur pada pusat pengukuran gear sebelum pasangan gear dilepaskan.
Nilai di bawah datang daripada lukisan untuk item ini. Jika halaman menyatakan bahan atau gred, ia diulang di sini; semua yang lain disahkan dengan anda semasa semakan lukisan dan bukannya diandaikan.
| Barang | Produk ini | Bagaimana ia disahkan |
|---|---|---|
| Jenis gear | Pinion gear serong lurus | Melukis |
| Bahan | Keluli pengerasan kes 18CrNiMo7-6 | Sijil bahan |
| Pemotongan | Pengilangan gear Gleason Phoenix 600HC / 1000HC | Melukis |
| Penamat | Berpandu di atas Phoenix 600HG / 800HG / 600HTL | Melukis |
| Ketepatan | DIN 8, disahkan pada pusat pengukuran 1000GMM / 1500GMM | Laporan ketepatan |
| Skop bekalan | Pinion, atau pinion dan roda sebagai set yang sepadan | Melukis |
Nota:Halaman produk ini tidak menyiarkan saiz atau siling modul. Saiz yang boleh diterima akan disemak setiap pertanyaan berdasarkan geometri gigi dan ketepatan yang diperlukan, jadi sila hantar lukisan tersebut dan bukannya menganggap had daripada halaman tersebut.
Gear serong tidak dapat dipetik dengan baik daripada gambar. Item-item inilah yang diperlukan oleh semakan kejuruteraan untuk mendapatkan laluan, masa dan harga yang tetap.
Kebanyakan masalah yang dilaporkan pada pemacu serong lurus berpunca daripada pemasangan dan bukannya daripada gigi itu sendiri. Empat perkara inilah yang perlu dikawal oleh pemasang pada mesin.
Jarak pemasangan dari puncak kon pitch ke permukaan lokasi meletakkan sentuhan gigi. Apabila ia berubah, sentuhan bergerak di sepanjang gigi, jadi ia diukur dan bukannya dianggarkan.
Gear dan pinion mesti boleh dilaraskan semasa pemasangan supaya julat backlash pada lukisan boleh ditetapkan. Sepasang yang dipasang dengan satu anggota tetap biasanya berakhir di luar tetingkap backlash.
Angka tindak balas di dalam toleransi masih boleh menyembunyikan sentuhan yang lemah. Penanda sebatian pada gigi menunjukkan di mana beban sebenarnya akan berada: jari kaki, tumit, akar atau hujung.
Untuk gear gantian, pinion padanan, jarak tengah dan jarak pemasangan perlu disahkan. Menyalin satu gear sahaja berisiko menyebabkan set tidak berjaringan dengan betul.
Pasangan itu lebih penting daripada gear tunggal:Jarak pemasangan dan tindak balas adalah hak milik pasangan yang dipasang. Penggantian harus dikaji semula berdasarkan anggota padanan dan susun atur mesin, bukan berdasarkan gear yang haus secara berasingan.
Pinion gear serong lurus ini mengikuti laluan yang sama seperti rangkaian gear Belon yang lain: penyediaan kosong, pemesinan, pemotongan gigi, rawatan haba, pengisaran akhir permukaan lokasi, dan pemeriksaan. Pengeluaran dijalankan di kilang seluas 200,000 m2 yang merangkumi pusat pemesinan gear lima paksi Gleason FT16000, jadi prototaip dan set kelompok kecil diterima bersama pesanan berulang. Oleh kerana gigi serong lurus tidak dikisar selepas pengerasan, geometri gigi ditetapkan pada pengerasan gear dan dikekalkan melalui rawatan haba, kemudian disahkan melalui pemeriksaan ketepatan dan jeratan sebelum dilepaskan.

Bumbung tempaan ditempa mengikut bentuk dan elaun yang sesuai dengan gear serong lurus yang telah siap, jadi kedalaman gigi tidak perlu keluar dari palang yang kukuh.

Pemutaran kasar dan halus membawa benda kerja ke lubang, permukaan dan bahu pelekapnya, dan menetapkan permukaan datum tempat gigi kemudiannya dipotong dan diukur.

Gigi serong lurus dihasilkan dengan mengetam menggunakan perkakas khusus serong. Langkah ini menetapkan bentuk gigi, kon pic dan jarak pemasangan yang bergantung pada pasangan gigi tersebut.

Pengkarbonan, pengerasan dan pembajaan dikenakan pada kekerasan dan kedalaman bekas yang diperlukan pada lukisan, dengan herotan dikawal pada bahagian kosong siap.

Lubang, permukaan dan diameter lokasi digiling selepas rawatan haba supaya gear siap berfungsi mengikut datum yang digunakan semasa dipasang.

Laluan kunci, benang, lubang dan ciri sekunder lain dimesin mengikut lukisan, mengekalkan toleransi kedudukannya pada datum yang sama.

Set ini ditanda dengan pengenalan, nombor haba atau rujukan bahagian pelanggannya, supaya gear dan pinion dapat dikesan dan disimpan bersama selepas pembungkusan.

Bahagian dibersihkan, dilindungi daripada kakisan dan dibungkus dalam pembungkusan dalaman, kadbod dan kotak kayu mengikut saiz dan laluan penghantaran.

Dimensi lubang, permukaan, jarak pemasangan dan antara muka diukur terhadap lukisan sebelum set dilepaskan.

Komposisi kimia dan sifat mekanikal bahan mentah disahkan, dan sijil bahan dikeluarkan bersama kelompok.

Kekerasan permukaan, kedalaman bekas dan mikrostruktur diperiksa selepas rawatan haba, dan hasilnya direkodkan pada laporan rawatan haba.

Ketepatan gigi, larian keluar dan tindak balas diukur pada peralatan pengukur gear mengikut gred yang dinyatakan pada lukisan.

Gear dan pinion diperiksa secara berpasangan untuk sentuhan gigi dan kelakuan larian, dan hasil penyambungan didokumenkan.
Peralatan pemeriksaan:Pemeriksaan dimensi dan gear dijalankan pada pusat pengukur gear Klingelnberg CMM dan P100/P65/P26, Gleason 1500GMM, dan penguji kekasaran dan bentuk, jadi larian keluar, tindak balas dan sentuhan gigi disahkan terhadap lukisan sebelum set dibungkus.
Dua klip dari lantai bengkel: memotong gigi pada peretas gear dan ujian jaringan pada pasangan gear dan pinion yang telah siap.
Gear serong lurus dipilih untuk pemacu sudut kanan yang teguh pada kelajuan sederhana. Belon membekalkan gear untuk industri berikut; klik untuk melihat bagaimana setiap aplikasi dilayan.
 Automasi
 Robotik
 Metalurgi
 Simen
Ia merupakan keluli pengeras sarung dengan ketahanan teras yang baik, jadi gigi tersebut boleh membawa permukaan keras untuk rintangan haus dan teras yang kukuh untuk beban lenturan, yang sesuai dengan pinion yang melihat lebih banyak kitaran daripada rodanya.
DIN 8 ialah gred ketepatan gigi yang dinyatakan untuk item ini. Gred yang lebih tinggi bermakna profil dan kawalan pic yang lebih ketat, yang mengurangkan ralat penghantaran dan hingar pada kelajuan.
Ya, tetapi roda juga perlu diukur. Sentuhan dan tindak balas adalah sifat pasangan, jadi pinion dipotong agar sepadan dengan geometri roda dan bukannya diandaikan.
Pada pusat pengukuran gear Klingelnberg dan Gleason, dengan keputusan direkodkan pada laporan ketepatan yang dihantar bersama set.
Berikan kedua-dua lukisan, jarak pemasangan dan tindak balas yang diperlukan supaya pinion dipotong agar sepadan dengan roda dan disahkan sebagai sepasang.